Rosca Laminada x Rosca Usinada: Diferenças, Resistência e Quando Especificar
Entenda a diferença entre rosca laminada e usinada em parafusos, o impacto na resistência à fadiga e como especificar o processo certo para cada aplicação industrial.
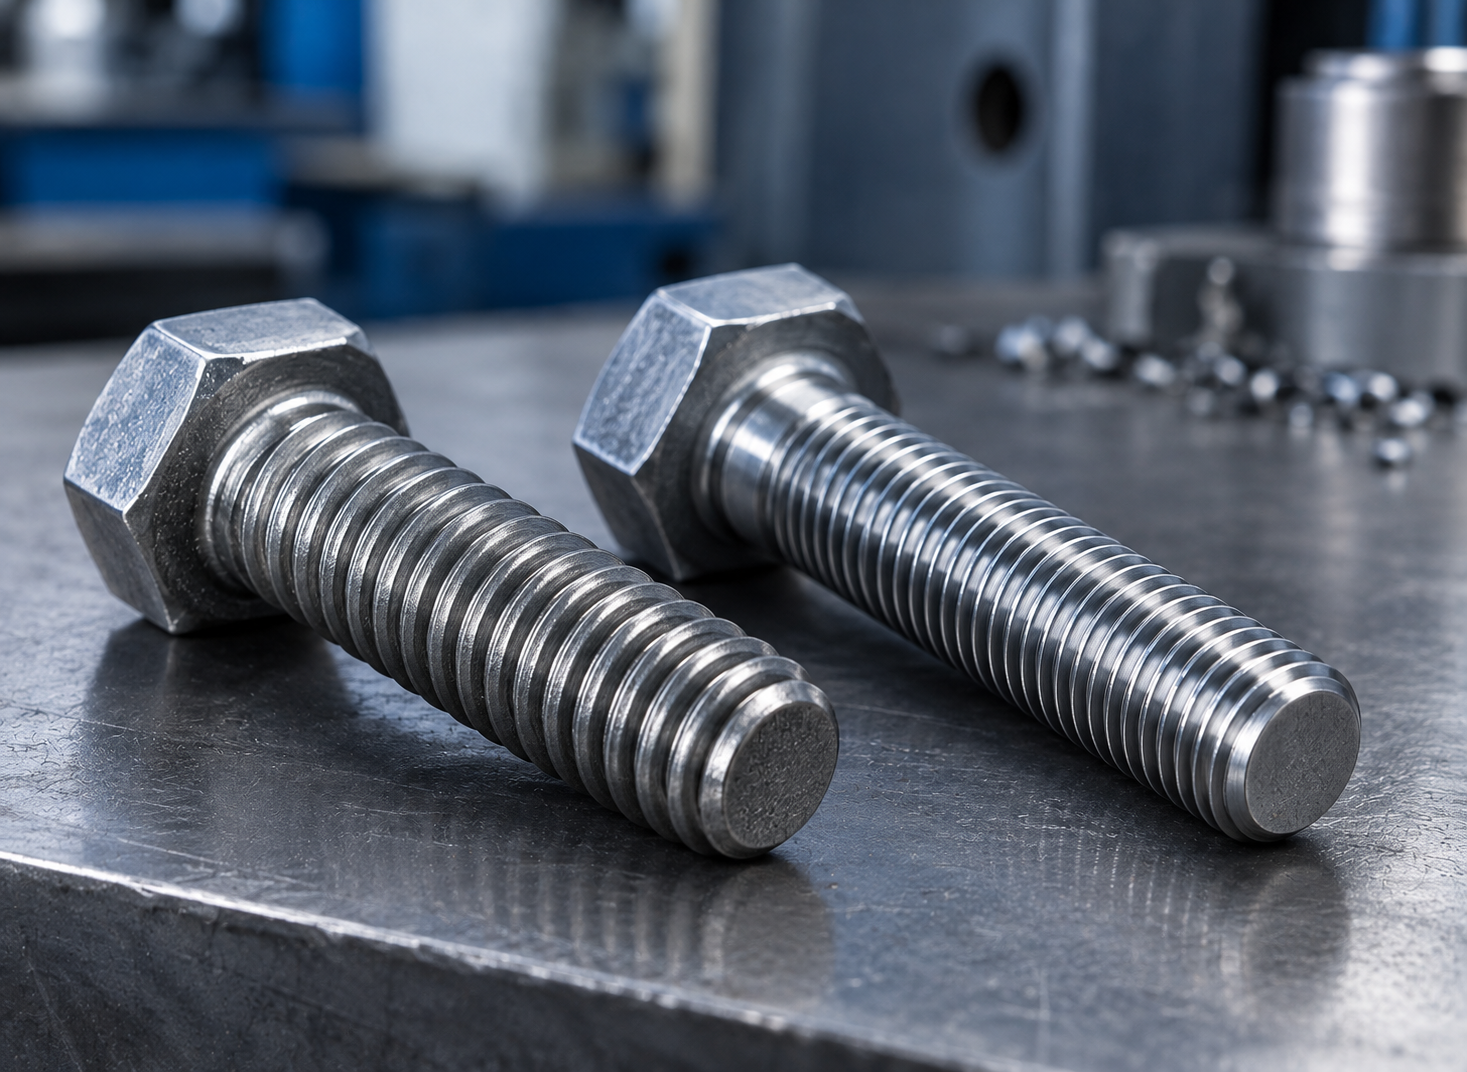
Rosca laminada é a rosca formada por deformação plástica a frio: o fixador passa entre ferramentas (rolos ou rasgos planos) que empurram o material para criar o perfil, sem remover cavaco. Rosca usinada (cortada) é aquela obtida por remoção de material, com ferramenta de corte, tarraxa, pente ou fresa. Para a maioria dos parafusos industriais de série, a laminação é o processo preferido por ser mais produtiva, gerar melhor acabamento superficial e preservar o fluxo de fibras do aço, o que melhora a resistência à fadiga.
Como é feita a rosca laminada?
Na laminação, o corpo do parafuso, chamado de blank, é produzido com diâmetro próximo ao diâmetro primitivo da rosca (e não ao diâmetro externo final). Ao passar entre as ferramentas, o material é deslocado: uma parte é empurrada para formar o filete (a crista) e outra é comprimida para formar o fundo do vão. O resultado é uma rosca com perfil conforme a ISO 68-1 e tolerâncias da ISO 965, no caso das roscas métricas.
Esse processo ocorre em segundos, em máquinas de alta cadência, o que explica a predominância da laminação na produção em escala de parafusos sextavados, Allen e prisioneiros.
Laminar antes ou depois do tratamento térmico?
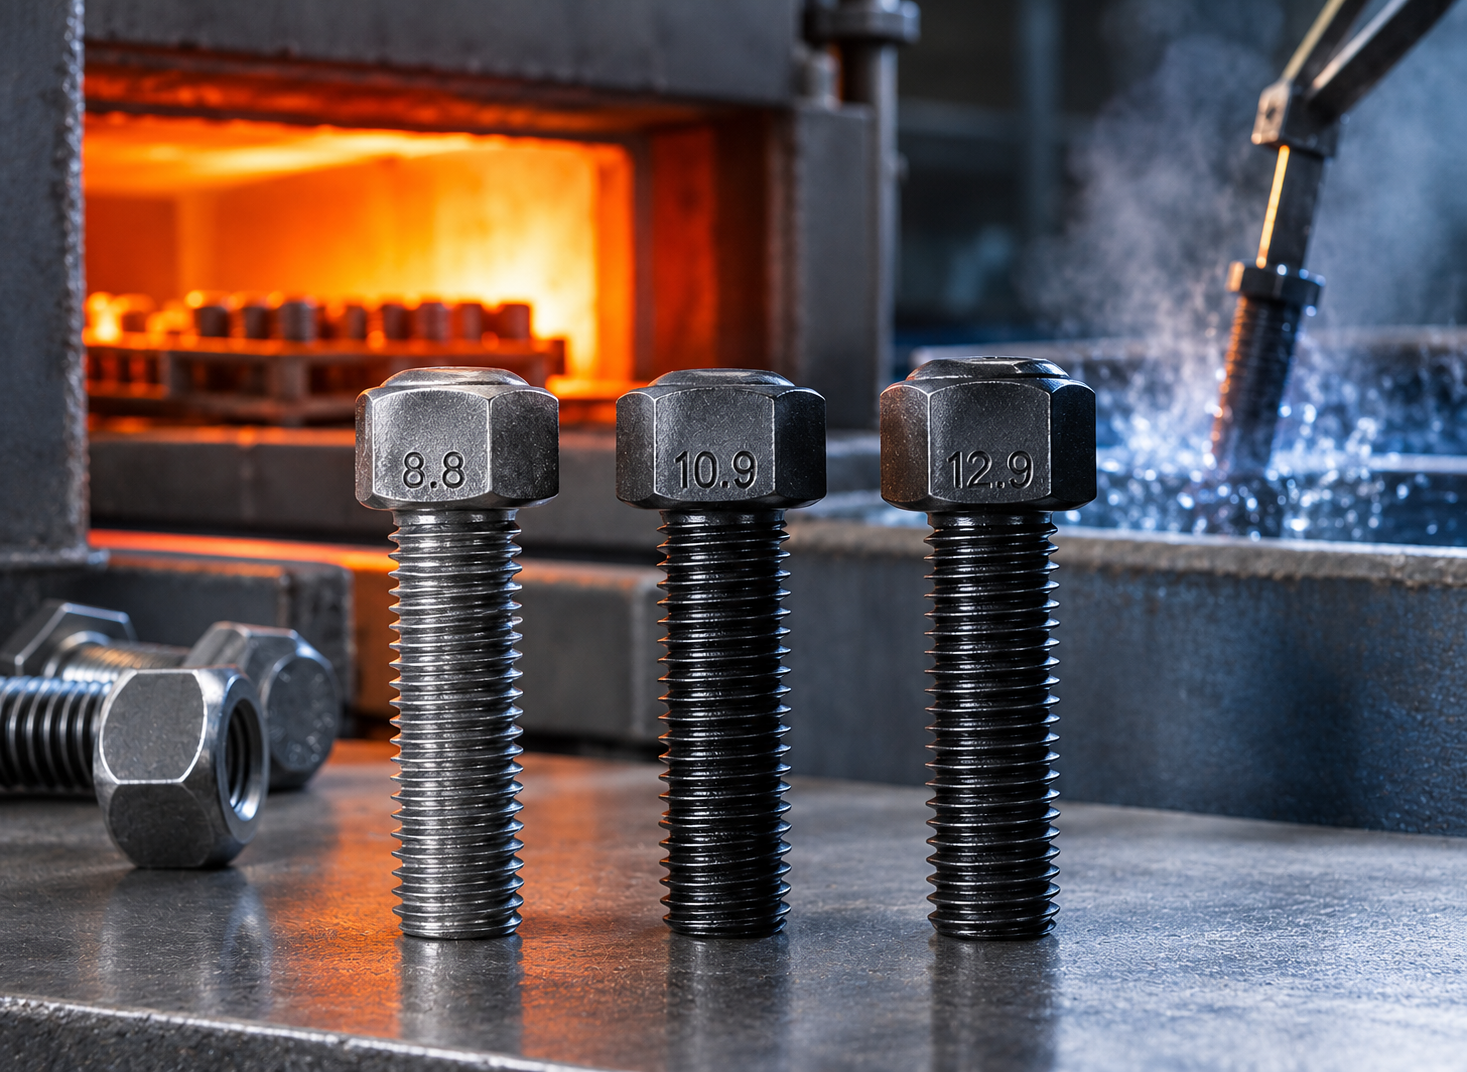
Existem duas rotas. Na primeira, a rosca é laminada antes do tratamento térmico (têmpera e revenimento), prática comum em classes como 8.8, 10.9 e 12.9. Na segunda, a laminação é feita depois do tratamento térmico, o que induz tensões residuais de compressão na raiz da rosca e traz ganho adicional de vida em fadiga. Essa segunda rota é típica de aplicações dinâmicas e críticas, e deve ser solicitada de forma explícita na especificação.
Como é feita a rosca usinada?
Na rosca usinada, o material é removido por uma ferramenta de corte. O blank parte do diâmetro nominal da rosca, e a ferramenta abre os vãos, formando os filetes. Os métodos mais comuns são:
- Torneamento com ferramenta de rosquear: em torno CNC ou convencional, com várias passadas.
- Fresamento de rosca: uma fresa especial gera a rosca com interpolação helicoidal.
- Tarraxa e cossinete: usado em oficinas e para pequenas quantidades.
- Retificação de rosca: para roscas de alta precisão, como em fusos e instrumentos.
A usinagem é mais lenta e gera cavaco, mas oferece flexibilidade: permite roscas em peças já prontas, perfis especiais, passos fora de padrão, roscas em materiais muito duros e pequenos lotes sem investimento em ferramental de laminação.
Qual é a diferença de resistência entre rosca laminada e usinada?
Na laminação, as fibras do metal acompanham o contorno do filete. Na usinagem, essas fibras são cortadas na região da rosca, e o fundo do vão pode apresentar marcas de ferramenta que funcionam como concentradores de tensão. Por isso, em carregamento estático a diferença costuma ser pequena, mas em carregamento cíclico a rosca laminada tende a apresentar desempenho superior em fadiga.
Além disso, a deformação a frio provoca encruamento localizado, aumentando a dureza superficial na região da rosca, e o acabamento é mais liso, com menor rugosidade. Isso também reduz o atrito durante o aperto e favorece uma relação torque x pré-carga mais previsível.
Isso significa que a rosca usinada é inferior?
Não. Uma rosca usinada bem executada, com perfil correto e raio de raiz adequado, atende perfeitamente a aplicações estáticas e de uso geral. A rosca usinada é inferior apenas quando o projeto exige alta resistência à fadiga ou quando o custo por peça em grande volume é determinante.
Quais as diferenças entre os dois processos na prática?
| Critério | Rosca laminada | Rosca usinada |
|---|---|---|
| Princípio | Deformação plástica a frio | Remoção de material (cavaco) |
| Fibras do material | Contínuas, acompanham o perfil | Cortadas na região da rosca |
| Resistência à fadiga | Maior, principalmente se laminada após tratamento térmico | Menor, sensível a marcas de ferramenta |
| Acabamento superficial | Liso e uniforme | Depende da ferramenta e dos parâmetros |
| Produtividade | Muito alta, ideal para grandes lotes | Menor, ideal para pequenos lotes e peças especiais |
| Aproveitamento de material | Alto, sem perda em cavaco | Menor, gera cavaco |
| Diâmetro do blank | Próximo ao diâmetro primitivo | Próximo ao diâmetro nominal |
| Flexibilidade | Exige ferramental por perfil e passo | Alta, aceita perfis e passos especiais |
| Norma de tolerância (métrica) | ISO 965 (ex.: 6g) | ISO 965 (ex.: 6g) |
Quando especificar rosca laminada?
A rosca laminada é a escolha adequada na maior parte dos casos. Priorize-a quando houver:
- Carregamento dinâmico, vibração ou ciclos de carga repetidos.
- Classes de resistência elevadas, como 10.9 e 12.9, nas quais o efeito de entalhe é mais crítico.
- Grandes volumes de compra, em que custo e repetibilidade importam.
- Necessidade de pré-carga consistente, com menor dispersão no atrito de aperto.
- Fixadores para flanges, estruturas, máquinas e equipamentos de transporte.
Quando a rosca usinada é a melhor opção?
A usinagem é indicada em situações específicas:
- Peças especiais sob desenho, em pequenas quantidades, sem ferramental dedicado.
- Roscas em diâmetros ou passos fora do padrão comercial.
- Roscas em componentes já endurecidos ou em materiais de difícil conformação a frio.
- Roscas longas em barras e eixos, como fusos de movimento.
- Reparos e adaptações em manutenção, quando é preciso refazer uma rosca danificada.
Como identificar se uma rosca é laminada ou usinada?
Uma pista visual está no diâmetro da haste. Em parafusos de rosca parcial laminados, a região lisa da haste costuma ter diâmetro maior que o diâmetro externo da rosca, porque o blank é feito próximo ao diâmetro primitivo. Em um fixador de rosca usinada, o diâmetro da haste coincide com o diâmetro nominal da rosca. O acabamento do filete também ajuda: marcas helicoidais de ferramenta indicam corte, enquanto uma superfície uniforme e brilhante indica laminação. Em caso de dúvida crítica, a confirmação definitiva exige análise metalográfica do fluxo de fibras.
O que verificar na compra de fixadores?
Para evitar surpresas, inclua na solicitação de cotação:
- A norma do produto (por exemplo, ISO 4014, ISO 4017, DIN 933, DIN 931 ou ISO 4762) e a classe de resistência conforme a ISO 898-1.
- A tolerância de rosca exigida, como 6g para parafusos e 6H para porcas, conforme a ISO 965.
- Se a aplicação é dinâmica, o requisito de rosca laminada após o tratamento térmico.
- O revestimento, lembrando que a espessura da camada afeta o ajuste da rosca, especialmente em zincagem e galvanização a fogo.
- O certificado de qualidade desejado, como o tipo 3.1 da EN 10204.
Também vale lembrar que o processo de rosca interage com o revestimento: camadas espessas em roscas de tolerância fechada podem exigir sobremedida na porca ou ajuste de tolerância, e isso deve ser combinado com o fabricante antes da produção.
Rosca laminada garante um parafuso melhor por si só?
Não. A laminação é um dos fatores de desempenho, mas a qualidade do conjunto depende também da matéria-prima, do tratamento térmico, do controle dimensional e da inspeção de recebimento. Um parafuso com rosca laminada, mas com tratamento térmico inadequado, pode falhar em serviço. Por isso, o fornecedor deve comprovar o controle de processo e emitir certificados rastreáveis, e o comprador deve conferir dureza, dimensões e calibres de rosca em amostras por lote.
O controle da rosca em recebimento costuma ser feito com calibres passa e não-passa (por exemplo, anel e tampão) conforme a ISO 1502, garantindo que a rosca esteja dentro da classe de tolerância pedida. Esse é um teste simples, barato e eficaz para detectar desvios de processo, seja em rosca laminada ou usinada.
Resumo para decisão rápida
- Uso geral e grandes lotes: rosca laminada.
- Fadiga, vibração e alta classe de resistência: rosca laminada, preferencialmente após o tratamento térmico.
- Peças especiais, passos incomuns e pequenos lotes: rosca usinada.
- Em qualquer caso: especificar norma, classe e tolerância, e inspecionar o recebimento.
A escolha correta do processo de rosca reduz risco de ruptura, retrabalho e paradas de linha, e se traduz em custo total menor ao longo da vida útil da junta parafusada. Em projetos com carregamento cíclico, vale discutir o processo de fabricação com o fornecedor ainda na fase de especificação, e não apenas no momento da compra.
Precisa de fixadores com rosca laminada, classes 8.8, 10.9 ou 12.9, ou de peças especiais sob desenho? Conheça o portfólio da CRV Parafusos em www.crvparafusos.com.br e fale com nossa equipe técnica.